Informes y análisis · Guía 12 de 28
Informes: uso del tiempo (Time Usage)
Qué muestran el gráfico y la tabla de datos del informe de uso del tiempo, y cómo se definen la producción buena, la pérdida de velocidad, las paradas planificadas, no planificadas y sin comentar, el tiempo de operación, el tiempo planificado y el tiempo de turno.
En esta página
El informe de uso del tiempo (Time Usage) es una herramienta sencilla pero poderosa para entender cómo se divide su tiempo de producción entre producción buena, producción lenta y tiempo de parada. El informe le muestra si lo que está haciendo ayuda a convertir las paradas de producción en tiempo de producción buena. Al aumentar su producción buena, usted se vuelve más productivo en el uso de sus recursos.
Encontrará la descripción de las funciones generales de los informes aquí.
¿Qué muestra el gráfico de uso del tiempo?
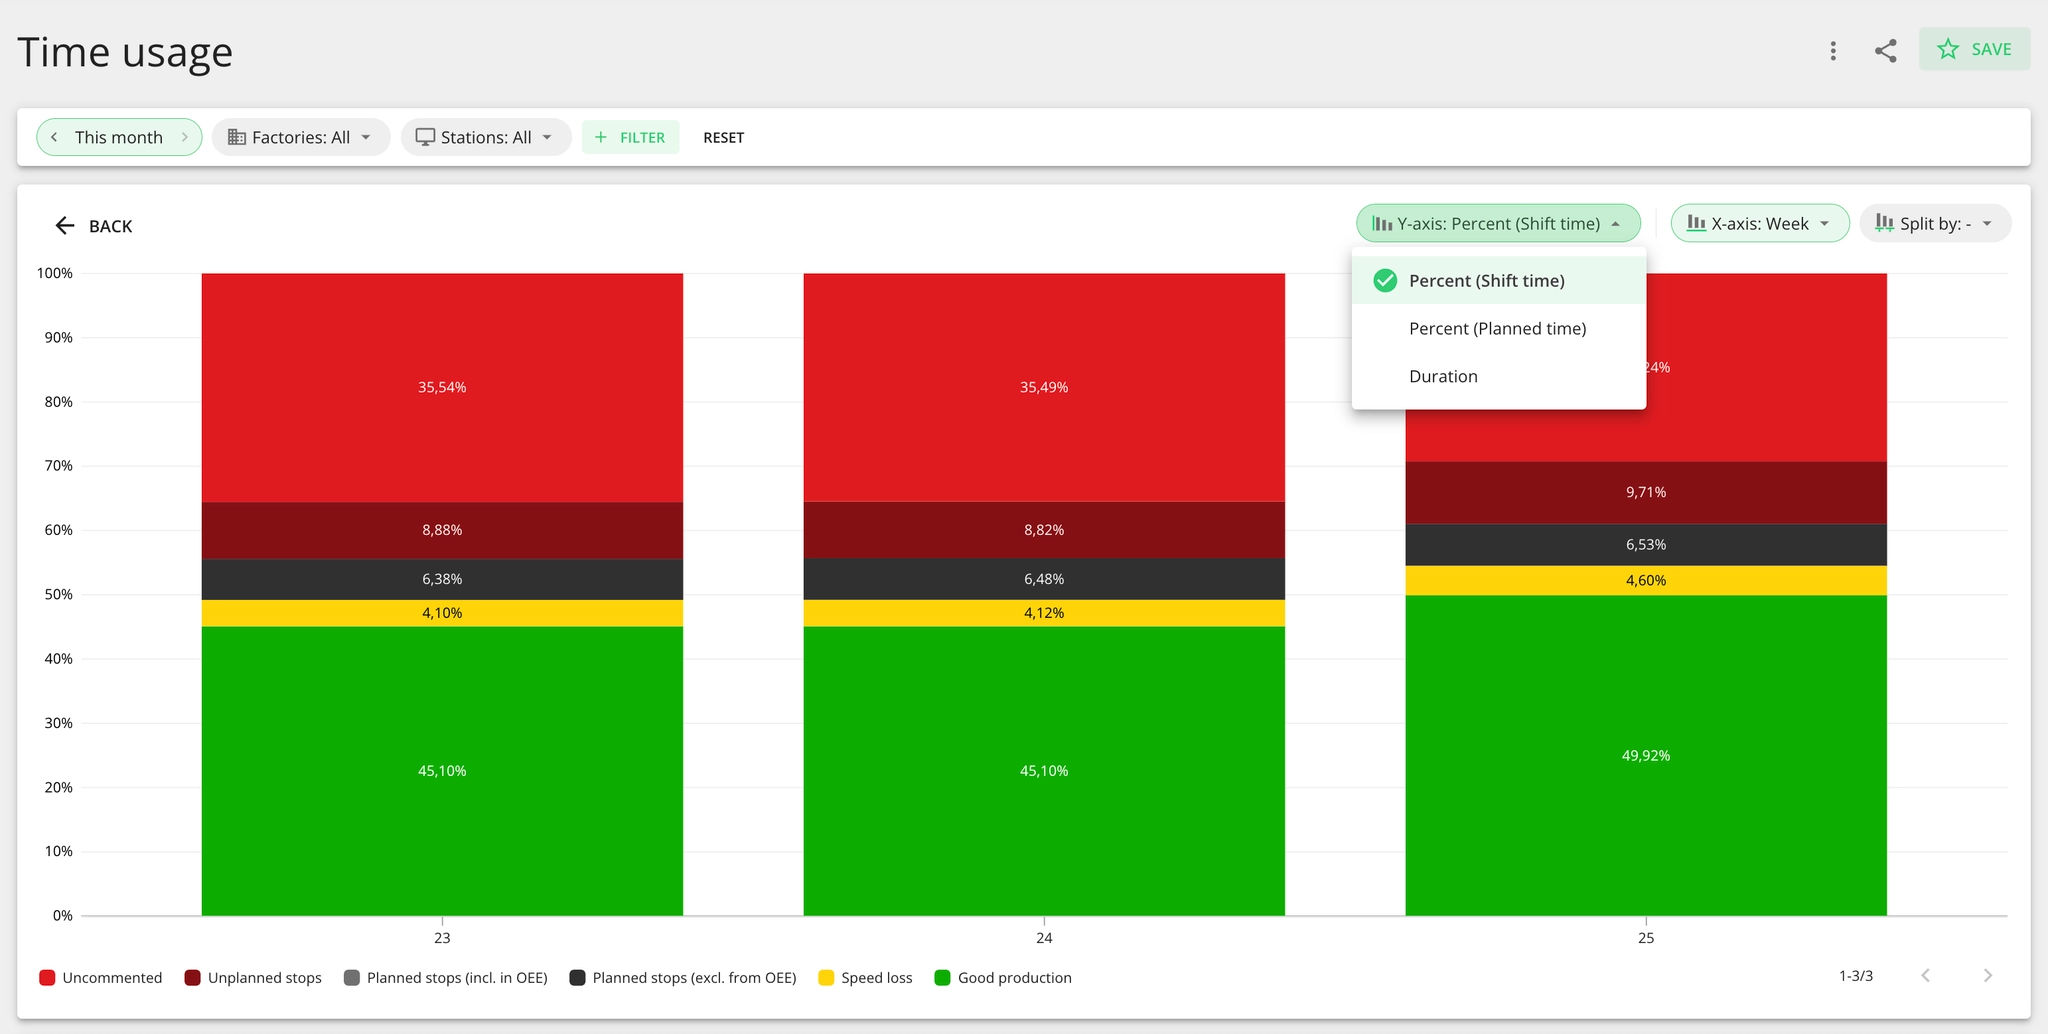
El gráfico de uso del tiempo muestra de forma sencilla su tiempo de producción y, al analizarlo, usted entiende de inmediato si sus recursos se utilizan de manera eficaz o no. La división del tiempo se muestra con colores y sigue el mismo principio que en la Vista de turno (Shift View) (lea más sobre esto aquí).
El gráfico es especialmente útil al analizar periodos largos, para entender la tendencia de su uso del tiempo e identificar si sus principales pérdidas se deben a tiempo de parada o a ciclos lentos. Los datos se pueden mostrar en porcentaje o en tiempo, eligiendo la opción correspondiente del eje Y.
¿Qué datos de producción se muestran en la tabla de datos de uso del tiempo?
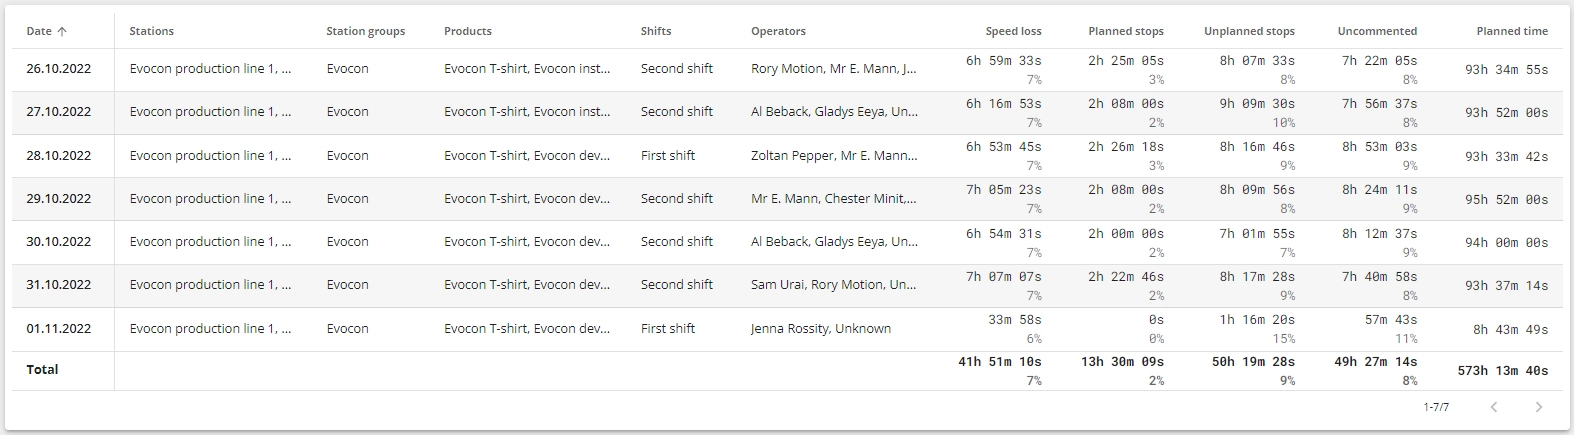
La división del tiempo que ve en el gráfico también se muestra en la tabla de datos. Puede seleccionar qué columnas se muestran en la tabla de datos; encontrará más información al respecto aquí.
- Good production (producción buena) (verde): el tiempo en que la producción funciona según lo planificado o más rápido. Se calcula de acuerdo con el tiempo de ciclo configurado.
- Speed loss (pérdida de velocidad) (amarillo): el tiempo entre dos señales del sensor que supera el tiempo de ciclo configurado y es menor que el tiempo de inicio de parada.
- Ejemplo: el tiempo de ciclo configurado es de 1 unidad por minuto y el tiempo de inicio de parada es de 5 minutos. Si el tiempo entre señales es de 4 minutos, entonces 3 minutos se consideran pérdida de velocidad.
- Planned stops (paradas planificadas): hay 2 tipos de paradas planificadas, las que se incluyen en el cálculo del OEE y las que no (la elección se hace en la configuración de cada parada):
- Parada planificada no incluida en el cálculo del OEE (gris oscuro): estas paradas reducen el tiempo planificado y, por lo tanto, no reducen la disponibilidad ni el OEE.
- Parada planificada incluida en el cálculo del OEE (gris claro): estas paradas se tienen en cuenta básicamente igual que las paradas no planificadas; no reducen el tiempo planificado y, por eso, afectan el OEE.
- Ejemplos de paradas planificadas son los cierres de planta, los descansos/almuerzos o los periodos de espera en los que no hay órdenes de producción.
- Unplanned stops (paradas no planificadas) (rojo oscuro): se consideran desperdicio. Reducen la disponibilidad y el OEE, y deben reducirse al mínimo.
- Por ejemplo, fallas del equipo y falta de material.
- Uncommented stops (paradas sin comentar) (rojo claro): paradas de producción que no se han comentado. Afectan el OEE de la misma manera que las paradas no planificadas.
- Operating time (tiempo de operación): la suma de la producción buena y la pérdida de velocidad. A menudo también se le llama tiempo de funcionamiento (run time).
- Planned time (tiempo planificado): el tiempo total planificado para la producción en una estación (línea de producción o puesto de trabajo). El tiempo planificado se define por los turnos creados en la página de configuración de la estación, menos las paradas planificadas excluidas del cálculo del OEE.
- Tiempo planificado = Tiempo de turno - Paradas planificadas no incluidas en el OEE
- Shift time (tiempo de turno) = tiempo planificado + paradas planificadas (excluidas del OEE).