Informes y análisis · Guía 7 de 28
Informes: OEE
Qué muestran el gráfico y la tabla de datos del informe de OEE, cómo se calculan la Disponibilidad, el Rendimiento, la Calidad, la disponibilidad técnica, el OEE, el OOE y el TEEP, y cómo funcionan el total de OEE y el filtro de paradas.
En esta página
El informe de OEE sirve para ver la eficiencia de su proceso de producción. Puede analizar el OEE según las selecciones que haga en los filtros y para el eje x. Cada una de las opciones le da una forma única de ver su proceso de producción, para que pueda detectar tendencias y entender cómo cada uno de los componentes del OEE (rendimiento, disponibilidad, calidad) afecta su eficiencia general.
OEE (Overall Equipment Effectiveness, efectividad global del equipo) es una herramienta de manufactura esbelta (lean) y una buena práctica universal para monitorear, evaluar y mejorar la efectividad de un proceso de producción. Puede tratarse de una línea de ensamble, una celda de máquinas, una línea de empaque, una máquina llenadora, etc.
Nota: encontrará la descripción de las funciones generales de los informes aquí.
¿Qué muestra el gráfico de OEE?
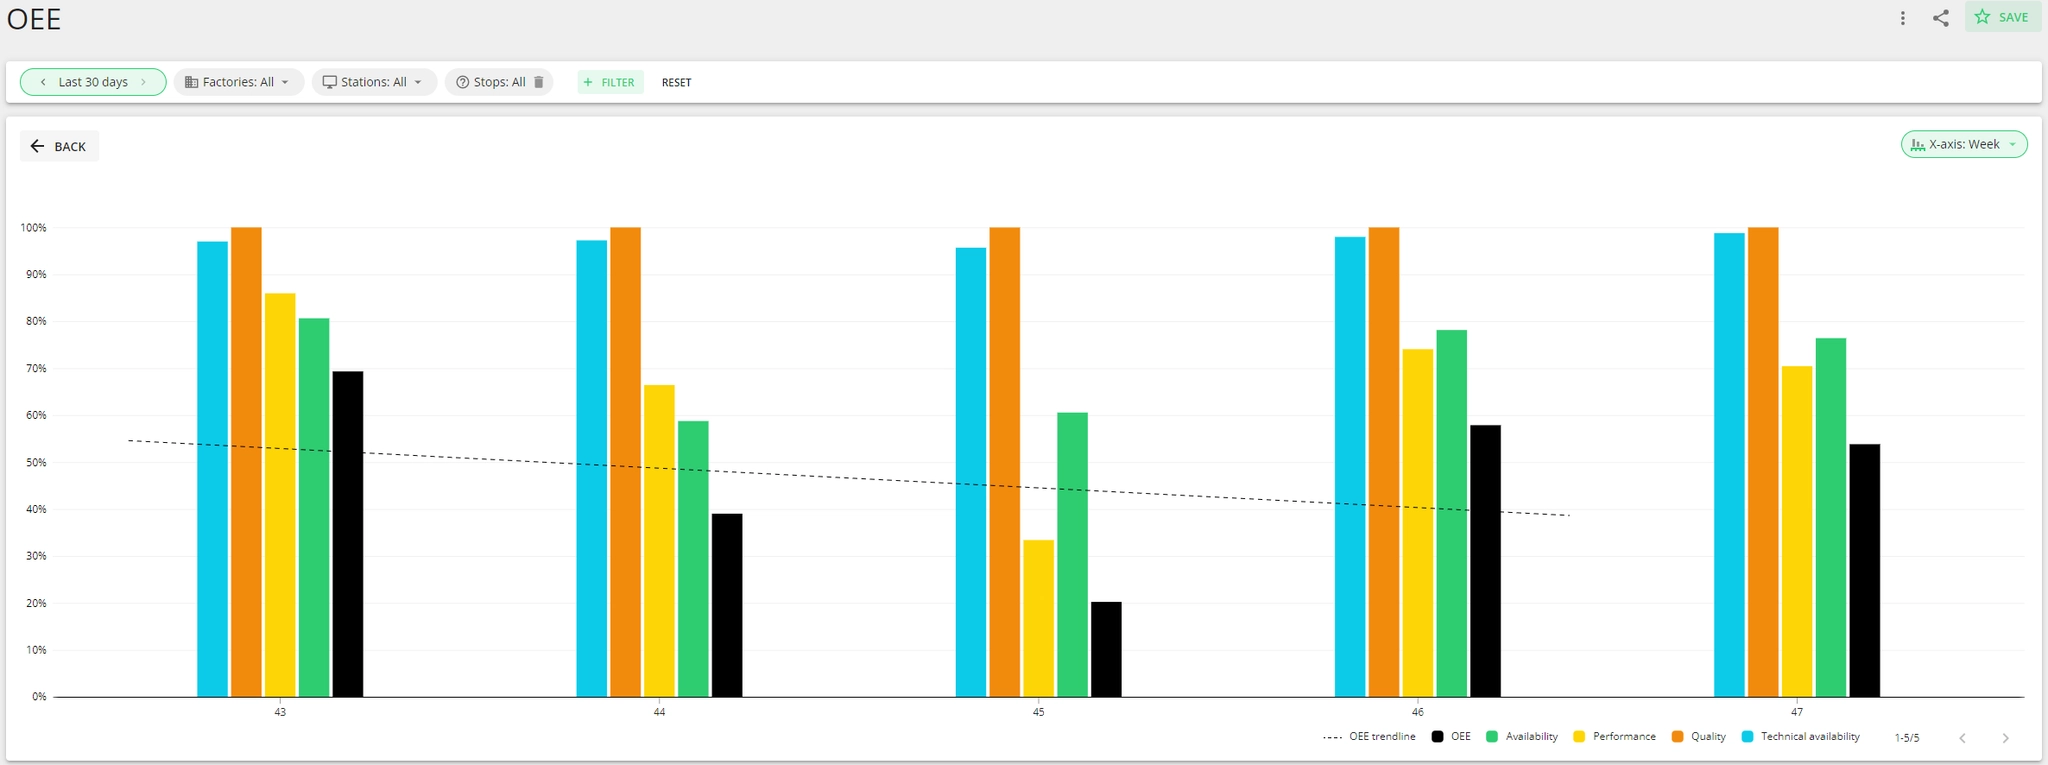
El gráfico de OEE muestra con qué eficacia utiliza su planta y sus equipos de producción. Le permite ver cómo cambian en el tiempo los tres componentes del OEE y qué efecto tiene cada uno en el porcentaje general de OEE. El gráfico también muestra la disponibilidad técnica, y es posible verlo como gráfico de barras o como gráfico de líneas.
¿Qué datos de producción se muestran en la tabla de datos de OEE?
Sin importar la categoría que elija analizar, tendrá información sobre la disponibilidad, la disponibilidad técnica, el rendimiento, la calidad y el OEE.
-
Disponibilidad (Availability) representa el porcentaje del tiempo planificado en que una estación (línea de producción o puesto de trabajo) realmente está funcionando o produciendo. La disponibilidad es parte de la ecuación del OEE.
- Disponibilidad = Tiempo de operación / Tiempo planificado
- En los colores de la Vista de turno (Shift View), Disponibilidad = (verde + amarillo) / (tiempo de turno - paradas planificadas no incluidas en el OEE)
-
Rendimiento (Performance) representa la velocidad real de funcionamiento del equipo frente a su velocidad de funcionamiento especificada. El rendimiento es parte de la ecuación del OEE. Un rendimiento superior al 100% puede significar que la medición de la producción no está configurada correctamente o que los objetivos (tiempos de ciclo ideales) están configurados demasiado bajos.
- Rendimiento = cantidad producida / cantidad producida ideal
- Cantidad producida ideal = cantidad que se habría podido producir a velocidad ideal durante el tiempo planificado que no estuvo cubierto por tiempo de parada. Esto significa el verde más la cantidad que se habría podido producir durante la pérdida de velocidad (amarillo).
- En los colores de la Vista de turno, Rendimiento = verde / (verde + amarillo)
- Rendimiento = cantidad producida / cantidad producida ideal
-
Calidad (Quality) indica la cantidad de productos que cumplen los requisitos de calidad (productos buenos) sobre todos los productos producidos. La calidad es parte de la ecuación del OEE.
- Calidad = productos buenos / (productos buenos + rechazo)
- En la Vista de turno, el rechazo se muestra con círculos de producto de color naranja.
-
Disponibilidad técnica (Technical availability), como porcentaje, representa el tiempo planificado excluyendo las paradas técnicas no planificadas. Es decir, muestra el porcentaje del tiempo planificado sin dificultades técnicas inesperadas ni necesidades de mantenimiento, y le ayuda a entender qué tan bien está organizado su mantenimiento.
- Encontrará más información aquí: Disponibilidad técnica
- Disponibilidad técnica = (tiempo planificado - paradas técnicas no planificadas) / tiempo planificado.
-
OEE es un indicador de desempeño de los activos que muestra con qué eficacia se utiliza el equipo. El OEE divide la efectividad de una unidad de fabricación en tres componentes: disponibilidad, rendimiento y calidad.
- OEE = calidad x disponibilidad x rendimiento.
-
OOE (Overall Operations Effectiveness, efectividad global de las operaciones): mide con qué eficacia se utiliza el equipo durante todo el tiempo de producción programado, incluidas las paradas planificadas excluidas del OEE.
- OOE = (Tiempo de operación / Tiempo de turno) × Rendimiento × Calidad
-
TEEP (Total Effective Equipment Performance, rendimiento efectivo total del equipo): mide la utilización máxima potencial del equipo teniendo en cuenta todo el tiempo calendario disponible (24/7), no solo el tiempo de producción programado.
- TEEP = (Tiempo de operación / Todo el tiempo) × Rendimiento × Calidad
-
Tiempo de operación (Operating time) es la suma de la producción buena y la pérdida de velocidad. A menudo también se le llama tiempo de funcionamiento (run time).
-
Tiempo planificado (Planned time) es el tiempo total asignado al turno, menos las paradas planificadas configuradas de tal manera que, cuando ocurren, no reducen el OEE del turno.
-
Tiempo de turno (Shift time) = tiempo planificado + paradas planificadas (excluidas del OEE).
-
Todo el tiempo (All time) significa el tiempo calendario (24/7).
-
Cantidad total (Total quantity) (unidad principal y alternativa) = cantidad buena + rechazo.
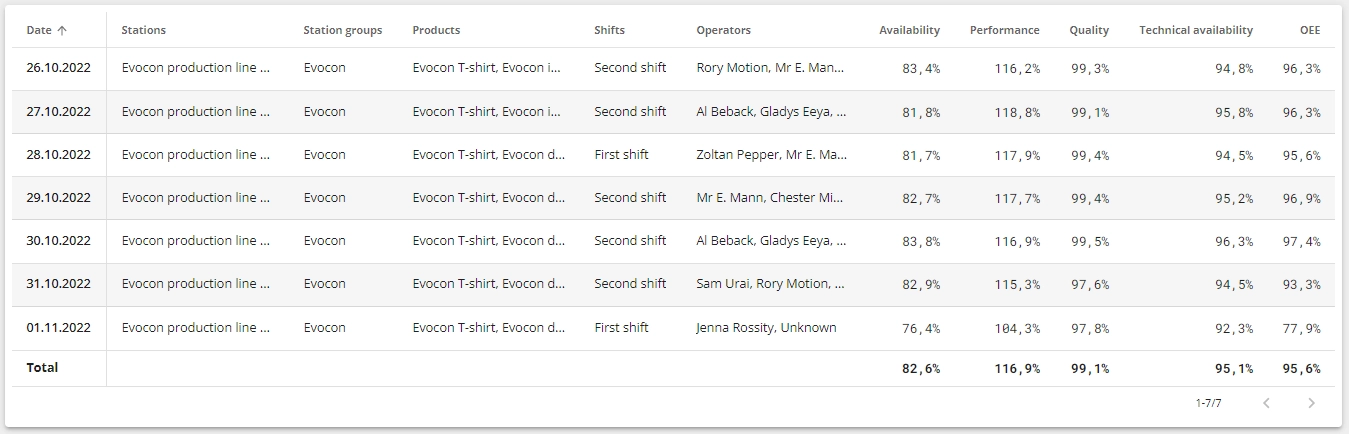
El total del OEE se calcula para todo el periodo con los filtros configurados, teniendo en cuenta el tiempo de producción planificado (no como un promedio de los valores individuales de la tabla de datos).
- Tiempo de producción planificado = Tiempo de turno - Paradas planificadas no incluidas en el OEE
Ejemplo de cálculo del OEE total:
OEE total de un mes
- Disponibilidad del mes = (suma del tiempo de operación de todos los turnos de ese mes) / (suma del tiempo planificado de todos los turnos de ese mes)
- tiempo de operación = tiempo en que la máquina estuvo operando (verde o amarillo)
- tiempo planificado = tiempo de turno - paradas planificadas
- Rendimiento del mes = (suma del tiempo de producción buena de todos los turnos de ese mes) / (suma de todos los tiempos de producción buena y de pérdida de velocidad de todos los turnos del mes)
- tiempo de producción buena = tiempo verde en la Vista de turno
- tiempo de pérdida de velocidad = tiempo amarillo en la Vista de turno
- Calidad del mes = (suma de la cantidad buena de todos los turnos de ese mes) / (suma de la cantidad total de todos los turnos de ese mes)
- El OEE del mes es la multiplicación de los 3.
Ejemplo de uso del filtro de paradas en el informe de OEE y cómo puede afectar el OEE y la disponibilidad técnica:
Cuando se filtra (excluye) una parada en el informe de OEE, su duración se elimina del tiempo planificado. Como tanto el OEE como la disponibilidad técnica (TA) se calculan a partir del tiempo planificado, el filtrado puede afectar ambas métricas.
La forma en que cambia depende del tipo de parada. Usemos un ejemplo sencillo: 8h de tiempo planificado, 1h de tiempo de parada técnica y 1h de una parada no técnica.
Antes de filtrar, TA = (8h - 1h) / 8h = 87.5%
Si la parada filtrada está incluida en la TA (el ejemplo de 1h), se eliminan tanto el tiempo de parada como el tiempo planificado. TA = (7h - 0h) / 7h = 100%. El cálculo pierde el tiempo de parada técnica y además reduce el tiempo planificado.
Si la parada filtrada NO está incluida en la TA (1h de tiempo de parada no técnica), el tiempo planificado se reduce, pero el tiempo de parada de la TA (1h) sigue igual. TA = (7h - 1h) / 7h = 85.7%. En realidad, la TA empeora, porque la misma 1h de tiempo de parada técnica ahora se mide frente a 7h en lugar de 8h.
¿Cómo cambiar el tipo de gráfico?
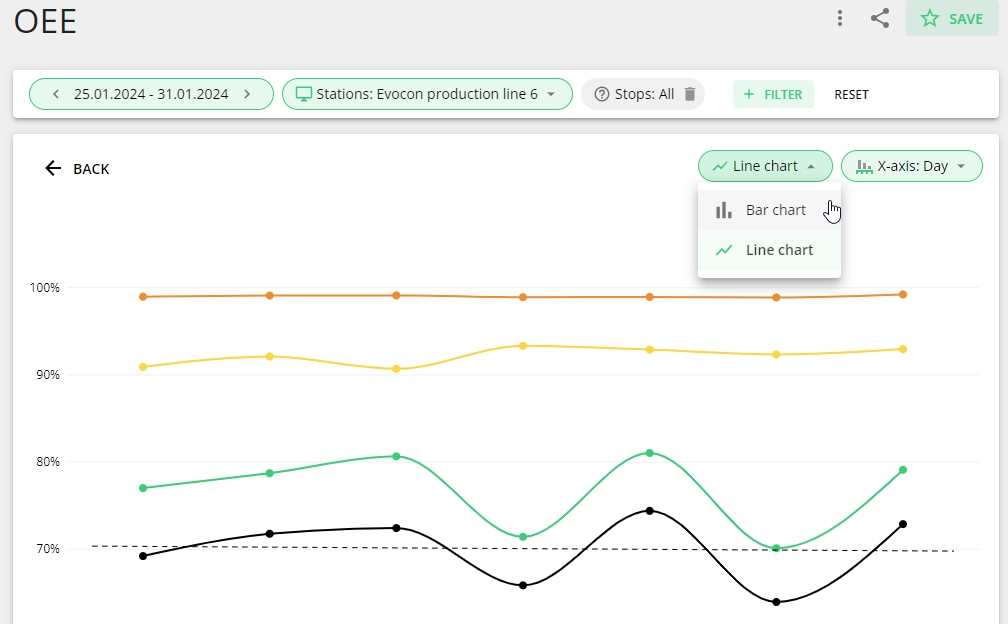
En el gráfico de OEE es posible elegir entre gráfico de barras y gráfico de líneas; esto se hace desde el menú desplegable del área del gráfico (esquina superior derecha):